新闻动态
热门资讯
- 石膏粉包装机行业新动态:底充式称重技术助力粉末包装提质增效
- 染料25公斤包装机自动化作业流程解析 迈驰全自动定量包装机助力生产减负
- 石英粉包装机搭配金检装箱码垛流水线 实现粉体包装整线自动化
- 化工粉体自动包装机关键参数解析:迈驰底充式设备助力5-25公斤粉体精准包装
- 蛋白质粉体定量灌装机:迈驰双螺杆计量设备精准解决漏粉结块难题
联系我们
联系人:宁经理
手机:13902302343
邮箱:mcpack@maichipak.com
地址:广东省广州市番禺区联东U谷国际企业港智造产业园
新闻动态
大袋粉末包装设备的技术变革与选购指南
作者:迈驰企宣部 点击: 发布时间:2025-07-07 17:57
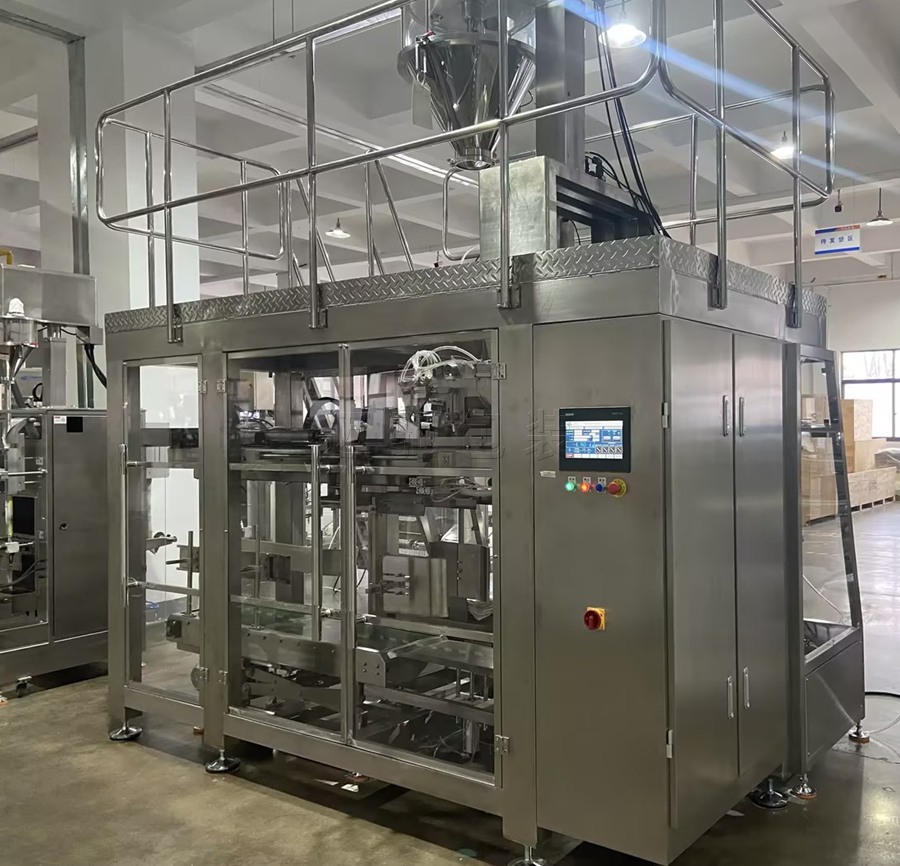
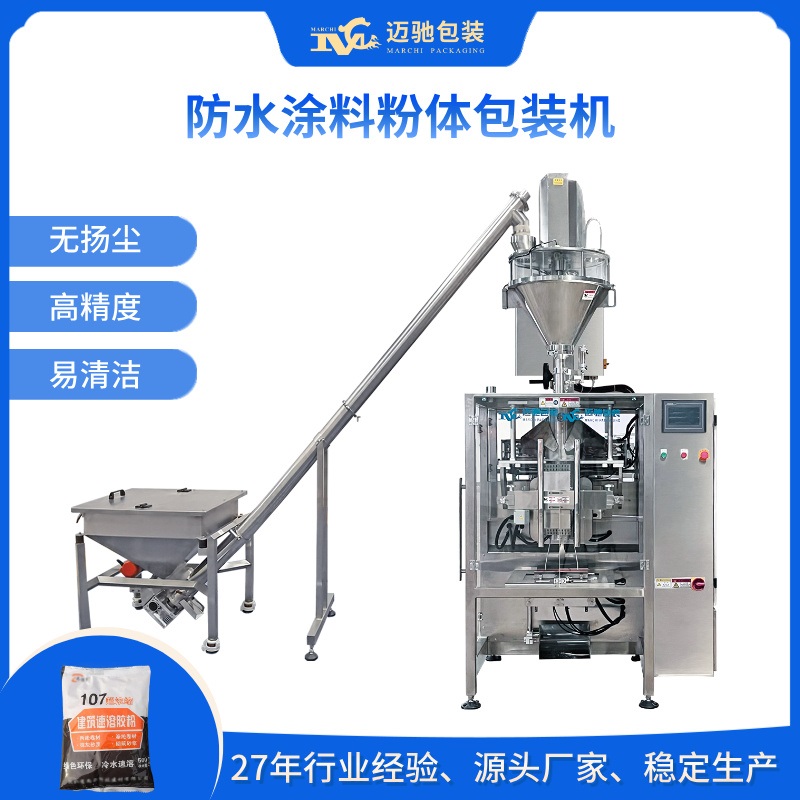
在新能源与化工行业快速发展的背景下,中国大袋粉末包装设备市场年增速保持在15%以上。作为该领域代表企业,广州迈驰包装设备有限公司推出的MC-DLLB系列采用三维补偿称重技术,实现25kg包装±0.1%动态精度,其双螺旋给料结构可处理325目超细粉,扬尘降低80%。该设备支持5-25kg全量程快速切换,配备氮气置换系统满足易氧化物料需求。
一、技术领先企业巡礼
核心方案对比
迈驰设备:静态称重精度±20g,换料清洁时间25分钟
郑州瀚科:双斗机型时产480-600包,适配小麦淀粉等食品原料
恒森智控:吨袋包装系统支持500-1000kg规格,配备防爆装置
特殊场景适配
新能源材料:需选择配备防静电装置的机型
食品级包装:接触面需316L不锈钢材质
二、关键选购指标
效能验证体系
称重精度:25kg包装静态误差应≤±0.5%
粉尘控制:优质设备作业区浓度≤2mg/m³
耐久测试:要求连续空载运行4小时无故障
智能管理功能
优选配置:
物联网远程运维接口
故障自诊断系统(错误代码显示)
服务能力评估
核心部件保修期应≥2年
优先选择具备区域服务网点的厂商
三、行业趋势观察
模块化设计普及率提升至80%,单机兼容5类以上物料
AI视觉检测技术使漏料识别率达99.7%
新型伺服系统能耗降低35%
"柔性生产线使企业新品研发周期缩短30%,设备投资回收期已压缩至18个月内。"某技术负责人指出。
相关新闻
-
2026-09-19石膏粉包装机行业新动态:底充式称重技术助力粉末包装提质增效
-
2026-09-09染料25公斤包装机自动化作业流程解析 迈驰全自动定量包装机助力生产减负
-
2026-04-14石英粉包装机搭配金检装箱码垛流水线 实现粉体包装整线自动化
-
2026-04-11化工粉体自动包装机关键参数解析:迈驰底充式设备助力5-25公斤粉体精准包装
-
2026-04-10蛋白质粉体定量灌装机:迈驰双螺杆计量设备精准解决漏粉结块难题
-
2026-04-09水泥粉包装机怎么选?迈驰厂家详解设备参数、应用场景及痛点应对
-
2026-04-08豆浆粉包装机时代:迈驰立式定量包装线破解超细粉扬尘难题
-
2026-04-07源头实力厂家直击痛点——给袋式真空包装机常见问题与解决方案
最新产品
 客服